


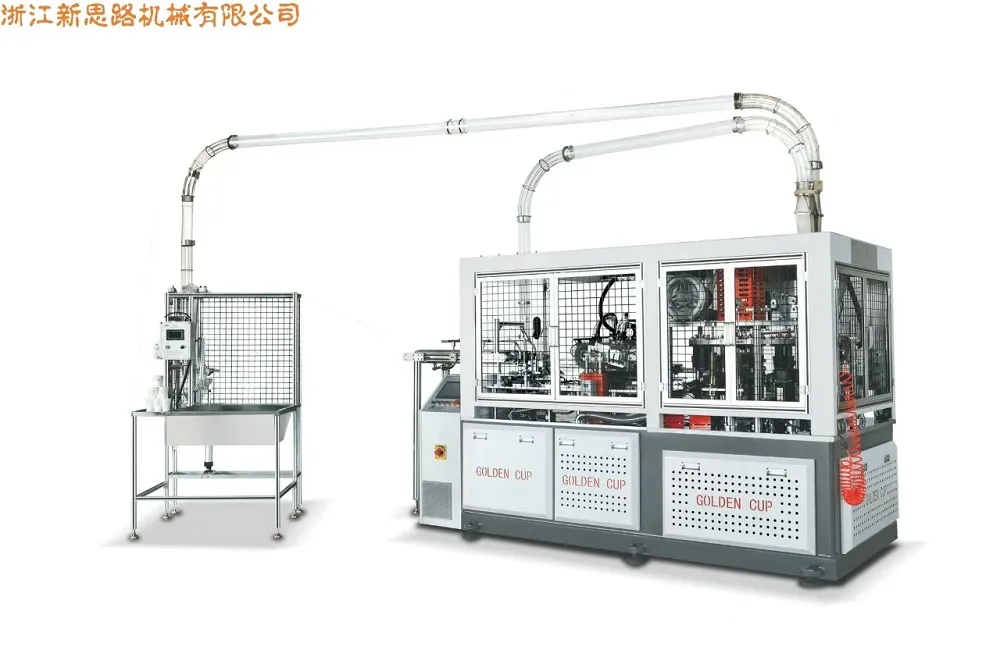
A rostalapú élelmiszer-csomagolás felé való elmozdulás soha nem látott nyomást gyakorolt a gyártókra, hogy olyan tálakat szállítsanak, amelyek szerkezetileg megbízhatóak, vizuálisan egységesek és kompatibilisek a modern záróbevonatokkal. AXSL-2000S/XSL-2000F saláta tál gép / négyzet alakú papírtál gépAz igények ezen konvergenciáját egy kettős modellformázó platformon keresztül kezeli, amely elválasztja a kerek tálak gyártását a négyzet alakú tálak gyártásától, miközben megosztja a magátvitelt, a vezérlést és a higiéniai tervezést. Ez a cikk a gép műszaki felépítését, anyagkompatibilitását, karbantartási logikáját és integrációs útjait vizsgálja, strukturált referenciát kínálva a gyártási mérnököknek és a csomagolási stratégáknak annak értékeléséhez, hogy a platform megfelel-e a nagy volumenű, fenntarthatóság-vezérelt élelmiszer-szolgáltatási műveleteknek.
- Miért alakítja át a gyártási prioritásokat a rostalapú tálak iránti kereslet?
- A kettős modell logika: kerek kontra négyzet alakú tál formázás
- Műszaki architektúra és mozgásvezérlés
- Higiéniai mérnöki és karbantartási hozzáférhetőség
- Anyagkompatibilitás és akadályteljesítmény
- Integráció a hüvely- és ellenőrző rendszerekkel
- A teljesítmény határai és a működési valóság
- Gyakran Ismételt Kérdések
1. Miért alakítja át a gyártási prioritásokat a rostalapú tálak iránti kereslet?
A vendéglátóipari szolgáltatók szerkezeti változáson mennek keresztül a készételek csomagolásában. Az egyszer használatos műanyagokra nehezedő szabályozási nyomás, valamint a fogyasztók a komposztálható és újrahasznosítható anyagok iránti preferenciája felgyorsította a fröccsöntött műanyag edények kartonpapírra cserélését a salátabárokban, felhőkonyhákban és gyorsszerviz-láncokban. A papírtálak formátuma ma már az elvihető élelmiszer-csomagolások növekvő részét teszi ki, és a globális papírtálak piaca az előrejelzések szerint a 2030-as évek elejéig nagyjából évi 6,5%-os összetett növekedéssel fog bővülni [hivatkozás:0]. Ez a bővítés nem egyszerűen egy kötetes történet; ez egy specifikációs történet, mert a rosttálaknak olyan körülmények között kell működniük, mint amilyeneket a műanyag korábban reklamáció nélkül kezelt.
A salátatálak speciális mérnöki korlátokat vezetnek be. Megfelelő merevséget igényelnek ahhoz, hogy ellenálljanak a deformációnak, ha sűrű, nedves összetevőkkel vannak feltöltve. Olyan zárórétegekre van szükségük, amelyek megakadályozzák a nedvesség kivándorlását és az olajfoltosodást az újrahasznosíthatóság veszélyeztetése nélkül. Hatékonyan kell egymásba ágyazódniuk a logisztika érdekében, miközben tisztán kell elkülönülniük a nagysebességű vonalakon történő tömítés során. És egyre gyakrabban hordoznak márkagrafikát, amely precíz varratképzést és méretmegismételhetőséget igényel. A produkciós csapatok számára aXSL-2000S/XSL-2000F saláta tál gép / négyzet alakú papírtál gépA platform nem általános csészeformázóként lép be erre a tájra, hanem egy tálra fókuszált rendszerként, különálló kerek és négyzet alakú konfigurációkkal.
2. A kettős modell logika: kerek vs. négyzet alakú tál formázás
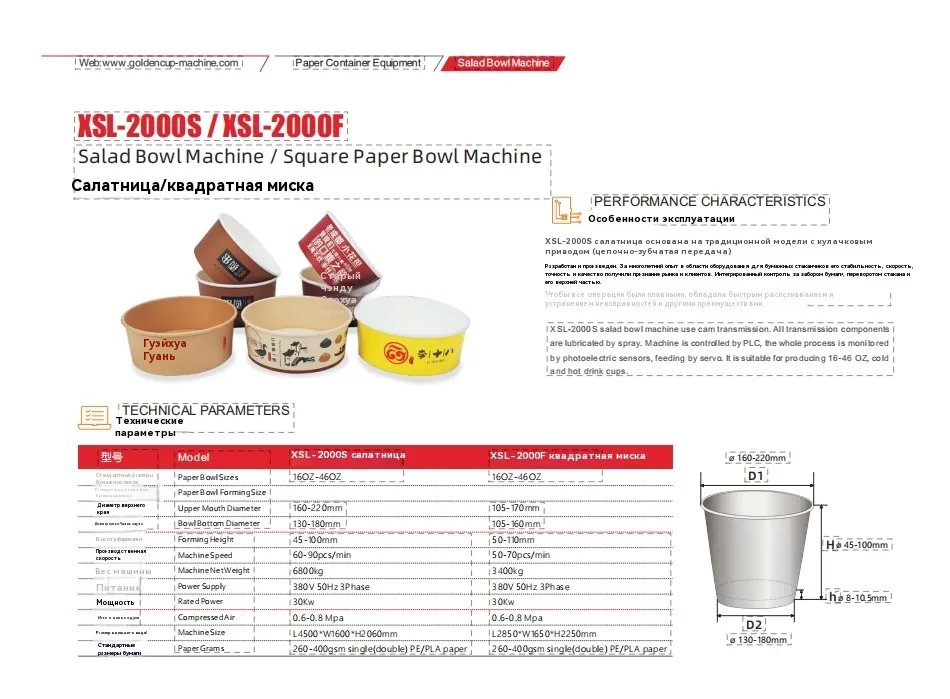
A platform két modellváltozat köré szerveződik, amelyeknek közös a vezérlési és sebességváltó alapja, de a formázási geometria eltér egymástól. Az XSL-2000S kerek salátástálakhoz van konfigurálva, 160–220 mm-es formázási mérettartományt tesz lehetővé a felső szájátmérőben és 130–180 mm-es alsó átmérőben, és 45–100 mm-es formázási magassággal. Az XSL-2000F négyzet alakú tál konfiguráció, felső szájátmérője 105–170 mm, alsó átmérője 105–130 mm, alakítási magassága 50–110 mm. Mindkét változat a 16–46 oz kapacitású sávot célozza meg, amely uralja a saláta-, gabonatálca- és az étel-előkészítő csomagolást.
Ez a kettős modelles megközelítés azért fontos, mert a négyzet alakú tálak és a kerek tálak nem cserélhetők fel a későbbi műveletekben. A négyzet alakú formátumok maximalizálják a térfogati hatékonyságot a szállítás és a polcon történő bemutatás során, míg a kerek formátumok illeszkednek a hagyományos fedélleltárhoz és a körkörös leválasztó szerszámokhoz. A több ügyfelet vagy menüprogramot kiszolgáló termelési szint egyetlen gépcsalád előnyeit élvezi, amely bármelyik geometriára konfigurálható anélkül, hogy a teljes működési logikát át kellene építeni egy ismeretlen platformra.
Megosztott platform jellemzői
- Asztali stílusú szerkezeti szétválasztáselszigeteli az alakító formát az erőátviteli egységtől, elkülönítve a termékzónát a zsírozott mechanikai alkatrészektől [hivatkozás: 1].
- Zárt átviteli rendszeraz asztalkeret alatt helyezkedik el, automatikus kenéssel és hordó típusú indexelő mechanizmussal a sima indexelő mozgás érdekében [hivatkozás:2].
- PLC alapú vezérlésa fotoelektromos követéssel és szervo adagolással támogatja az ismételhető alakítási ciklusokat, és csökkenti a kézi beavatkozást a méretbeállítások során [hivatkozás:3].
3. Műszaki architektúra és mozgásvezérlés
A gép mozgási architektúrája egy hosszanti tengelyhajtású, bütykös hajtású hajtómű köré épül. A bütykös sebességváltó tudatos választás a tálalakítás során, mert mechanikusan szinkronizált sorozatot hoz létre a vak adagolásból, előformázásból, végső formázásból és kilökődésből anélkül, hogy minden tengelyre kizárólag az elektronikus időzítésre támaszkodna. Az eredmény egy mechanikusan meghatározott ritmus, ezért kevésbé érzékeny a szervoválasz kisebb ingadozásaira a hosszú gyártási folyamatok során.
A szervo adagolás szabályozza a papír üres bevezetését, míg a fotoelektromos nyomkövető figyeli az előre nyomtatott papír regisztrációját. Ez a kombináció különösen fontos azoknál a tálakban, amelyek márkagrafikát vagy regiszterbevonatot tartalmaznak. Amikor a nyomtatott minta elsodródik, a fotoelektromos rendszer érzékeli az eltérést, és a szervo előtolás korrigálja a nyersdarab helyzetét a formázás előtt. A vezérlőrendszer ezeket a funkciókat egyetlen PLC interfészbe tömöríti, lehetővé téve a kezelők számára, hogy egy panelről állítsák be a formázási paramétereket és figyeljék a hibaállapotokat, ahelyett, hogy külön alrendszereket koordinálnának.
Magmozgás- és vezérlőelemek
- Cam átvitel:mechanikusan szinkronizált alakítási sorrend hosszanti tengelyhajtással.
- Hordó típusú indexelés:sima és tartós szaggatott mozgás a formaasztalhoz.
- PLC vezérlés:központosított paraméterkezelés és hibadiagnosztika.
- Szervo táplálás:precíz üres pozicionálás, különösen regisztrált nyomatoknál.
- Fotoelektromos követés:folyamatos regisztrációs ellenőrzés a gyártás során.
4. Higiéniai műszaki és karbantartási hozzáférhetőség
Az élelmiszerekkel érintkező csomagolóanyagok gyártásában a higiénia nem a sor végén alkalmazott befejezés; ez a gép geometriájának egy tulajdonsága. A platform asztali stílusú szerkezete fizikai elválasztást hoz létre a formáló forma és az átviteli rendszer között. Az alakítás során keletkező papírpor és rosttörmelék a termékzónában marad, míg a kenett bütykök, tengelyek és indexelő mechanizmusok alatta maradnak. Ez az elválasztás csökkenti annak kockázatát, hogy a kenőanyag a termékáramba kerüljön, és leegyszerűsíti a tisztítást, mivel a kezelők nem navigálnak a szabaddá vált mechanikus kötések körül.
A sebességváltó alkatrészek automatikus kenése tovább támogatja a karbantartási tervezést. A kezelői fegyelemtől függő kézi kenési intervallumok helyett a zárt sebességváltó egy ellenőrzött rendszeren keresztül kap kenőanyagot. A több műszakban üzemelő üzemeknél ez csökkenti a kézi karbantartási ütemterv által bevezetett változékonyságot, és a sebességváltót idővel stabilabb üzemállapotban tartja.
Karbantartás-orientált tervezési választások
- Formák hozzáférhetősége a sebességváltó házának szétszerelése nélkül.
- A zárt kenési pontok csökkentik a papírpornak és rostmaradványoknak való kitettséget.
- A hengerindexelés csökkenti a lökésszerű terhelést néhány szakaszos meghajtási alternatívához képest.
- A PLC-diagnosztika lerövidíti a hibaelhárítási időt a hibahelyek és -viszonyok azonosításával.
5. Anyag-kompatibilitás és akadályteljesítmény
A gép mindkét modellváltozathoz 260–400 GSM tartományban fogad egy-, dupla PE- és PLA-bevonatos papírt. Ez az anyagablak azért jelentős, mert átfogja a tálak gyakorlati alkalmazási körét. A termékcsalád alsó részének könnyebb alapléi száraz vagy minimálisan nedves tartalomhoz illenek, míg a nehezebb alaplé és a dupla PE vagy PLA bevonatok támogatják a salátákat öntetekkel, a gabonatálakat mártással és a hűtött ételkészítési formátumokat, amelyek tartós nedvességnyomást gyakorolnak a varratra és az alsó sugárra.
A PLA-bevonatú papír egyre fontosabbá vált, mivel a márkák olyan komposztálható gát megoldásokat keresnek, amelyek illeszkednek a szálvisszanyerő áramokhoz. A gép alakítási paraméterei beállíthatók, hogy alkalmazkodjanak a PLA csúszási és hőkezelési jellemzőihez, mint a polietilénhez képest. A PE-ről PLA-ra való átállást értékelő gyártóknak ellenőrizniük kell a formázási hőmérsékletet, a tartózkodási időt és a varratnyomást az adott papírra, amelyet használni szándékoznak, mivel a bevonat kémiája a szállítóktól függően változik, és a gép PLC-je lehetővé teszi a recepttárolást az ismételhető váltásokhoz.
| Specifikáció | XSL-2000S (kerek salátatál) | XSL-2000F (négyzet alakú papírtál) |
|---|---|---|
| Papírtálak méretei | 16 uncia – 46 uncia | 16 uncia – 46 uncia |
| A száj felső átmérője | 160-220 mm | 105-170 mm |
| Alsó átmérő | 130-180 mm | 105-130 mm |
| Formázási magasság | 45-100 mm | 50-110 mm |
| A gép sebessége | 60 – 90 db/perc | 50 – 70 db/perc |
| A gép nettó tömege | 680 kg | 3400 kg |
| Tápegység | 380 V 50 Hz 3 fázisú | 380 V 50 Hz 3 fázisú |
| Névleges teljesítmény | 30 kW | 30 kW |
| Sűrített levegő | 0,6 – 0,8 MPa | 0,6 – 0,8 MPa |
| A gép mérete | L4500 × SZ1600 × H2060 mm | 2850 × 1650 × 2250 mm |
| Papír gramm | 260–400 GSM (egyszeres/kettős PE/PLA) | 260–400 GSM (egyszeres/kettős PE/PLA) |
6. Integráció hüvelyes és ellenőrző rendszerekkel
Egy tálformázó gép ritkán működik elszigetelt szigetként egy érett gyártóüzemben. A platform támogatja az XSL-1500TW hüvelyes applikátorhoz való csatlakozást, lehetővé téve duplafalú vagy hullámos falú tálak gyártását [hivatkozás:4]. A duplafalú konstrukció javítja a szigetelést és a szerkezeti merevséget, míg a hullámos falgeometria egyszerre növeli a hőteljesítményt és a jellegzetes tapintható felületet, amelyet a márkák a prémium pozicionáláshoz használnak. A hüvelyes applikátor hozzáadásának lehetősége azt jelenti, hogy ugyanaz a formázóplatform egyfalú és duplafalú termékcsaládokat is kiszolgálhat anélkül, hogy az alapformázó eszközt megkettőzné.
Opcionális vizuális ellenőrzés is beépíthető az automatikus minőségészleléshez [hivatkozás:5]. A szemrevételezés különösen értékes a nyomtatott grafikával vagy kritikus mérettűréssel rendelkező edények esetében, mivel ez jelezheti a varratok eltolódását, a bevonat kihagyását vagy a méretbeli eltolódást, mielőtt a kész tálak elérnék a csomagolást. Az élelmiszer-szolgáltató láncokat szigorú csomagolási előírásokkal ellátó műveletek esetében ez az ellenőrző réteg dokumentált minőségi nyilvántartást biztosít, nem pedig pusztán az időszakos kézi mintavételre hagyatkozik.
Downstream kompatibilitási útvonalak
- XSL-1500TW hüvelyes applikátor:átlépi az egyfalas formázást duplafalú vagy hullámos falú gyártásba.
- Szemrevételezéses ellenőrzési modul:méret- és nyomtatási eltérések automatikus észlelése.
- Elválasztó és számláló felületek:kompatibilis a standard downstream kezelőberendezésekkel.
- PLC recepttárolás:támogatja a gyors váltást a tálméretek és az anyagspecifikációk között.
7. A teljesítmény határai és a működési valóság
Az XSL-2000S közzétett sebességadatai 60–90 darab/perc gépsebesség-tartományt jeleznek, a marketinganyagok pedig percenként akár 120 konténerre utalnak bizonyos feltételek mellett [hivatkozás:6][hivatkozás:7]. A megkülönböztetés a gyártástervezés szempontjából fontos. A magasabb érték tükrözheti az optimalizált anyagot, az ideális formázási feltételeket vagy egy adott konfigurációt, míg a 60-90 db/perc tartomány praktikus működési sávot jelent. A platformot értékelő mérnököknek az alsó-közepes tartományt kell reális tervezési alapként kezelniük, és ellenőrizniük kell a tényleges áteresztőképességet sajátos papírkészletükkel, tálak geometriájával és bevonattípusukkal.
Az XSL-2000F négyzet alakú konfiguráció külön 50-70 db/perc sebességtartományt hordoz. A négyzet alakú alakítás további geometriai korlátokat jelent a köralakításhoz képest, mivel a saroksugár és a lapos oldalfalak eltérő anyagáramlást és varratszabályozást igényelnek. A gép nagyobb nettó tömege – 3400 kg az F változatnál, míg 680 kg az S változatnál – a négyzet alakú tálgeometriához szükséges nagyobb formázószerkezetet tükrözi. Ezek a különbségek nem hátrányok; ezek mérnöki kompromisszumok, amelyeket a gyártócsapatoknak össze kell hasonlítaniuk a tényleges termékösszetételükkel, mielőtt elköteleznék magukat egy konfiguráció mellett.
Működési értékelési ellenőrző lista
- Anyagellenőrzés:győződjön meg arról, hogy a kiválasztott papírkészlet és bevonat a 260–400 GSM tartományba és az egyszeres/kettős PE vagy PLA kompatibilitási ablakba esik.
- Szerszámcsere:Tervezze meg a formázási és alakítószerszám-cseréket a tálméretek vagy a kerek és négyzet alakú modellek közötti váltáskor.
- Levegőellátás stabilitása:0,6–0,8 MPa sűrített levegőt tartson fenn az egyenletes formázás és kilökődés támogatása érdekében.
- Energia infrastruktúra:ellenőrizze a 380 V-os 50 Hz-es háromfázisú tápellátást és a 30 kW névleges teljesítményt.
- Lefelé irányuló szinkronizálás:győződjön meg arról, hogy a karmantyú-felhordó és ellenőrző modulok a tényleges kimeneti sebességre vannak időzítve, nem pedig az elméleti maximumra.
8. Gyakran Ismételt Kérdések
Mi az elsődleges különbség az XSL-2000S és az XSL-2000F között?
Működtethet-e a gép PLA-bevonatú papírt hardvercsere nélkül?
Hogyan támogatja a gép a duplafalú tálak gyártását?
Milyen karbantartási követelményekkel kell számolniuk az üzemeltetőknek?
Van-e szemrevételezéses ellenőrzés a nyomtatott tál minőségellenőrzéséhez?
Következtetés: A Fiber Bowl gyártás valósága köré épülő platform
A műanyagról a rostos élelmiszer-csomagolásra való átállás nem egyszerű anyagcsere. Olyan platformok kialakítására van szükség, amelyek képesek kezelni a védőréteggel bevont papírt, megőrizni a méretfegyelmet hosszú távon, és integrálódni a downstream perselyezéssel és ellenőrzéssel anélkül, hogy új szűk keresztmetszetek keletkeznének. AXSL-2000S/XSL-2000F saláta tál gép / négyzet alakú papírtál gépreagál ezekre a valóságokra egy kettős modell architektúrán keresztül, amely megosztja a vezérlési logikát, a higiéniai szétválasztást és az anyagkompatibilitást a kerek és négyzet alakú tálak formátumai között. Olyan gyártási környezetekben, ahol a tálgeometria rugalmassága ugyanolyan fontos, mint a nyers sebesség, a platform szerkezetileg koherens kiindulási pontot biztosít, nem pedig egy más feladathoz igazított, egycélú csészeformázót.
A gyártóknak, akik ezt a platformot értékelik, a termékösszetétel, az anyagspecifikációk és a későbbi berendezések világos térképével kell kezdeniük. A gép PLC-receptjei, moduláris hüvelye és ellenőrzési lehetőségei, valamint a termékzóna és az átviteli zóna elválasztása mind támogatja a fokozatos átvételi utat. Mivel a rostalapú salátástálak továbbra is kiszorítják a műanyagot a vendéglátó-ipari és kiskereskedelmi csatornákban, a gyártási stratégia központi eleme marad egy olyan formázási rendszer értéke, amely a formátum változtatásával és a bevonat fejlesztésével fejlődhet.
Azon mérnöki csapatok számára, akik az alakítási képességet a fenntarthatósági célokkal és a nagy volumenű vendéglátóipari előírásokkal kívánják összehangolni, a következő lépés egy közvetlen technikai beszélgetés.Arany Kupaalkalmazásmérnöki erőforrásokat tart fenn az anyagpróbák, a szerszámkonfiguráció és az integráció tervezésének támogatására mind az XSL-2000S, mind az XSL-2000F változathoz. Legyen szó a kerek tál áteresztőképességéről, a négyzet alakú tál térfogati hatékonyságáról vagy egy kombinált terméksorról, hüvelyes és szemrevételezéssel, a platform architektúráját úgy tervezték, hogy konfigurálható legyen, nem pedig újraépíthető.
Vegye fel velünk a kapcsolatothogy megvitassák a tálak formázására vonatkozó követelményeket, és személyre szabott konfiguráció felülvizsgálatot kérjenek.
Lépjen kapcsolatba velünk


